Bu yazıda
Titreşim ölçümü yaptırdınız ve elinize mm/s, m/s² ve Hz’lerle dolu bir rapor geldi. Rakamların anlamlı olması için neyle karşılaştırıldıklarını bilmek gerekir. Bu yazıda titreşimin nasıl ölçüldüğünü ve hangi ölçütlerle değerlendirildiğini anlatıyoruz.
Neyi ölçüyoruz?
| Büyüklük | Birim | Ne zaman kullanılır |
|---|---|---|
| Yer değiştirme | mikrometre (µm) | Düşük frekanslı titreşimler, büyük makinelerin mil hareketi |
| Hız | mm/s | Makine titreşim şiddeti ve yapılara etki; en yaygın büyüklük |
| İvme | m/s² veya g | Yüksek frekanslı titreşimler, rulman arızaları |
Ayrıca titreşimin hangi frekanslarda yoğunlaştığını gösteren frekans spektrumu, titreşimin kaynağını bulmada en önemli araçtır. Makinenin devri, rulman frekansları ve temelin doğal frekansı bu spektrumda ayrı ayrı görülebilir.
Makineler için: ISO 20816
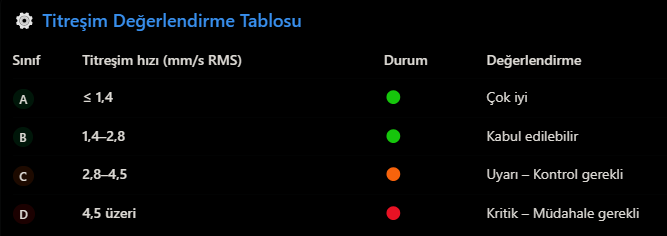
ISO 20816 serisi (eski adıyla ISO 10816), makinelerin titreşim şiddetini genellikle yatak gövdelerinde ölçülen titreşim hızıyla değerlendirir. Standart, makineleri güçlerine, tiplerine ve destek yapısının rijit ya da esnek olmasına göre gruplara ayırır ve her grup için değerlendirme bölgeleri tanımlar:
| Bölge | Anlamı |
|---|---|
| A | Yeni devreye alınmış makinelerin tipik titreşimi |
| B | Uzun süreli, kısıtsız çalışmaya uygun |
| C | Uzun süreli çalışma için uygun değil; planlı müdahale gerekir |
| D | Hasar riski taşıyan seviye |
Bölge sınırları makine grubuna göre standartta tablo halinde verilir. Bu yüzden “şu kadar mm/s iyidir” gibi genel bir rakam yanıltıcıdır; aynı değer bir makine grubu için normal, diğeri için sorunlu olabilir.
Yapılar ve insanlar için: DIN 4150
Makinenin titreşimi binaya, ofislere veya komşu yapılara yayılıyorsa değerlendirme farklıdır. DIN 4150 serisi titreşimin binadaki insanlara etkisini ve yapı elemanlarında hasar riskini ele alır. Yapı hasarı için değerlendirmede tepe parçacık hızı ve frekans birlikte kullanılır; düşük frekanslarda daha düşük sınırlar uygulanır.
Hassas ekipman için: üretici sınırları
CNC taşlama tezgahları, koordinat ölçüm makineleri ve laboratuvar cihazları, ISO 20816’nın makine sınırlarından çok daha düşük titreşim isteyebilir. Bu ekipmanlarda belirleyici olan cihaz üreticisinin verdiği değerlerdir. Bazı tesislerde laboratuvar ve temiz odalar için geliştirilmiş titreşim kriter eğrileri de kullanılır. Kurulumdan önce yerinde arka plan ölçümü yapmak bu yüzden önemlidir; CNC tezgahta titreşim yazımızda ayrıntılarını anlattık.
İyi bir ölçüm raporunda neler olmalı?
- Ölçüm noktalarının yeri ve yönü (düşey, yatay, eksenel)
- Makinenin ölçüm sırasındaki durumu: devir, yük, çalışıyor veya duruyor
- Ölçülen büyüklük ve birim (tepe, etkin değer)
- Frekans spektrumları
- Hangi ölçütle karşılaştırıldığı ve sonuç
- Titreşimin kaynağı ve yolu hakkında yorum, çözüm önerileri
Ölçüm öncesinde hangi ölçütün esas alınacağı birlikte belirlenmelidir. Teslim ölçümünde ve iyileştirme sonrasında aynı noktalarda tekrar ölçüm yapmak, çözümün etkisini rakamla gösterir. Titreşim ölçümü ve izolasyonu hizmetimizde bu yaklaşımla çalışıyoruz. Projede hangi standartların kullanıldığını makine temeli standartları yazımızda da bulabilirsiniz.
Rakamları birlikte yorumlayalım
Mevcut ölçüm raporunuzu inceliyor veya yeni ölçüm yapıyor; sonuçları makine, yapı ve hassas ekipman ölçütlerine göre değerlendiriyoruz.
Bu yazı genel bilgilendirme amaçlıdır. Makine temelinin boyutu, donatısı ve ankraj detayı; makine üreticisinin verileri, zemin etüdü ve statik ve dinamik hesapla belirlenir.